
GLI EQUIVOCI DELL'O.E.E.
Parliamo di Overall Equipment effectiveness, l'indicatore di efficacia globale
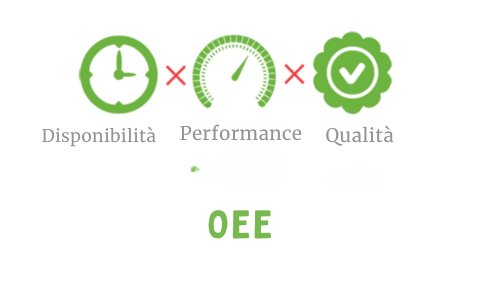
Gli equivoci più frequenti legati all'uso dell'O.E.E. sono:
- non tenere conto che gli O.E.E. delle varie macchine di uno stesso reparto non hanno tutti lo stesso peso e la stessa importanza;
- stabilire dei valori ottimali di riferimento (benchmark), prescindendo dalle caratteristiche tecnologiche e organizzative del singolo processo produttivo;
- trasformarlo nell'indicatore unico e globale delle prestazioni della manutenzione.
Quest'ultimo limite, in realtà, è forse il maggior pregio dell'O.E.E. in quanto misura della prestazione impiantistica nel suo complesso che porta a vedere la mautenzione non più come funzione a se stante, estranea alla produzione (e costo aggiuntivo della stessa) ma come elemento integrato con la gestione e la conduzione del macchinario.
In quest'ottica, l'O.E.E. permette di valutare l'efficacia complessiva delle attività manutentive, in stretta connessione con quella dei processi produttivi.
Un ulteriore pregio dell'O.E.E. è di essere matematicamente identico all'O.B.E. (Overall Business Effectiveness), dato dal rapporto tra il costo minimo teorico del prodotto e il suo costo reale, ovvero tra il tempo redditizio di produzione e il tempo totale di calendario.
Pertanto, per avere coincidenza numerica tra i due indici, è sufficiente rendere più ampie la definizione e la misura delle perdite di disponibilità e di prestazione, includendovi anche quelle non dipendenti da fattori impiantistici, ma dovute all'organizzazione della produzione e al mercato.
Da qui alla craezione di valore, il passo è breve.
Classificazione delle perdite
Uno degli aspetti più importanti nella gestione dell'efficienza produttiva, e quindi nel calcolo dell'Overall Equipment Effectiveness è l'identificazione e la classificazione delle perdite. Le perdite in un ambiente di produzione possono avere diverse origini e impatti, e la loro corretta classificazione è fondamentale per implementare strategie efficaci di miglioramento.
Le sei grandi perdite
del modello tradizionale della Total Productive Maintenance (TPM) che influenzano direttamente l'OEE sono classificate in tre categorie corrispondenti ai tre elementi dell'OEE: Disponibilità, Performance e Qualità.
Perdite di Disponibilità
- fermi macchina: interruzioni prolungate dovute a guasti, manutenzioni non pianificate o cambi di set-up.
- setup e regolazioni: tempo perso per la preparazione o l'aggiustamento delle macchine, inclusi i cambi di formato.
Perdite di Performance
- fermi minori: breve tempo di inattività o rallentamento non sufficiente per giustificare l'arresto completo, spesso non registrato.
- riduzione della velocità: funzionamento dell'attrezzatura a velocità inferiore rispetto alla velocità ideale.
Perdite di Qualità
- difetti di produzione: prodotti che non rispettano gli standard di qualità e richiedono uno scarto o una rilavorazione.
- riavvio dopo i fermi: difetti che si verificano immediatamente dopo l'interruzione e la ripartenza della linea.
Con l'evoluzione delle tecnologie e dei processi produttivi, la classificazione delle perdite si è ampliata per includere altri tipi di inefficienze, come:
- perdite logistiche: ritardi dovuti a problemi di fornitura, movimentazione dei materiali o programmazione inefficace.
- perdite energetiche: utilizzo inefficiente di energia e risorse.
- perdite umane: errori operativi, mancanza di competenze o comunicazione inefficace.
- perdite del processo: colli di bottiglia, inefficienze di processo o limitazioni tecniche.
Una volta classificate le perdite, il passo successivo è l'analisi dettagliata di ciascuna per determinare le cause radice. Questo può includere: Analisi dei Dati: Utilizzo di dati storici e in tempo reale per identificare tendenze e modelli. Metodologie di Risoluzione dei Problemi: Approcci come il Six Sigma o il 5 Whys per analizzare e risolvere le cause radice.
PER SAPERNE DI PIU':
** Tutti gli articoli sulla ISO 9001 **